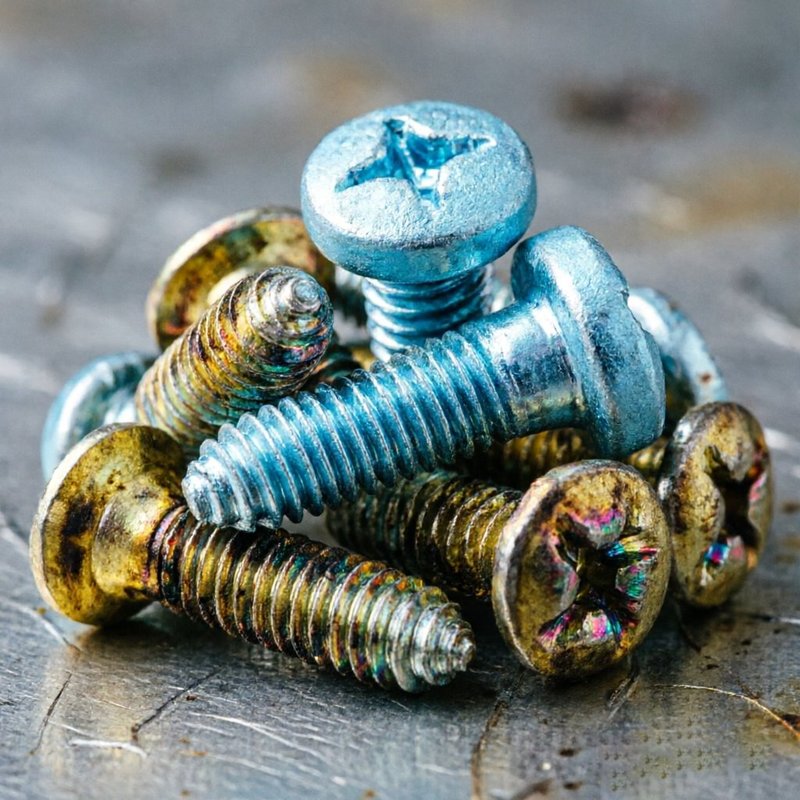
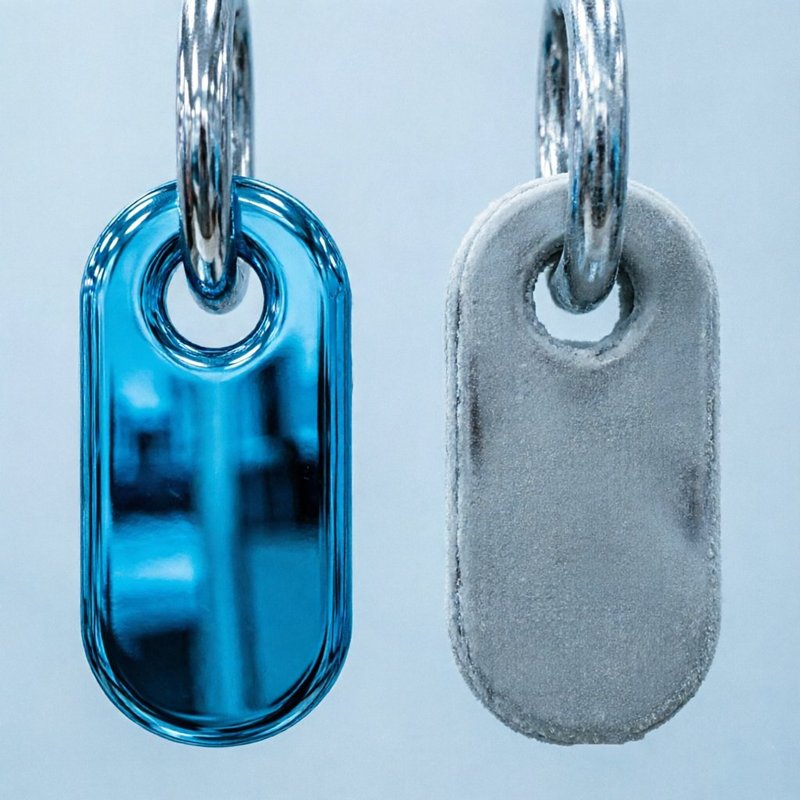
《车间必藏!三价铬蓝锌钝化“发黄、发雾、掉膜”怎么办?10大故障自救指南》深度解析pH、温度与配位剂的平衡之道,助您攻克环保钝化难题,打造高耐蚀清亮蓝锌层发表时间:2026-07-30 11:21 在当下的电镀生产中,随着RoHS、REACH等环保指令的严格执行,六价铬钝化剂已经全面退出历史舞台,三价铬蓝锌钝化工艺成为了镀锌层防腐与装饰的“标配”。然而,工艺更迭带来了新的挑战。不少一线电镀师傅和车间主管常常抱怨:三价铬蓝锌钝化太难伺候了!不是发黄发彩,就是发雾发暗,稍微把控不当就大面积掉膜,耐盐雾测试更是屡屡不达标。 相比于六价铬,三价铬钝化膜本身缺乏“自愈”能力,对槽液参数、前处理水质以及操作工艺的敏感度极高。任何环节的微小偏差,都会在工件表面被无限放大。为了帮助大家解决这些生产痛点,本文结合多年一线现场服务经验与电化学机理,整理了三价铬蓝锌钝化最常见的10大故障及排查自救指南。建议收藏,遇到问题时按图索骥,能帮你省去大把试错时间。 一、 膜层发黄、发彩(干涉色严重)这是三价铬蓝锌钝化现场最频发的故障。本来要求的是清亮的天蓝色,结果工件边缘或高电流区却泛黄甚至出现红黄绿的彩色干涉色。 原因分析:
自救指南: 严格控制钝化时间,通常在15-30秒之间,包含空中停留时间。定期用精密试纸(精度0.5)检测pH,若偏高可用稀硝酸或稀硫酸微调。夏季建议加装冷冻机控温在20-30℃。对于镀锌层,应检查光亮剂是否失调,确保锌层结晶细致。 二、 膜层发雾、发暗(不清亮)工件钝化后表面像蒙了一层白雾,或者整体发灰发暗,失去光泽。 原因分析:
自救指南: 首先检查出光槽,若出光液发浑或锌含量过高,果断更换。日常生产中,pH过低时需用稀氢氧化钠或专用的pH提升剂缓慢调整。若怀疑镀锌槽有机污染,应进行小电流电解或用活性炭过滤处理钝化槽。配置槽液及关键水洗必须使用纯水(电导率<10 μS/cm)。 三、 结合力差(掉膜、脱皮)钝化后的工件在搬运、水洗或烘干后,钝化膜成片脱落,甚至用手一擦就掉。 原因分析:
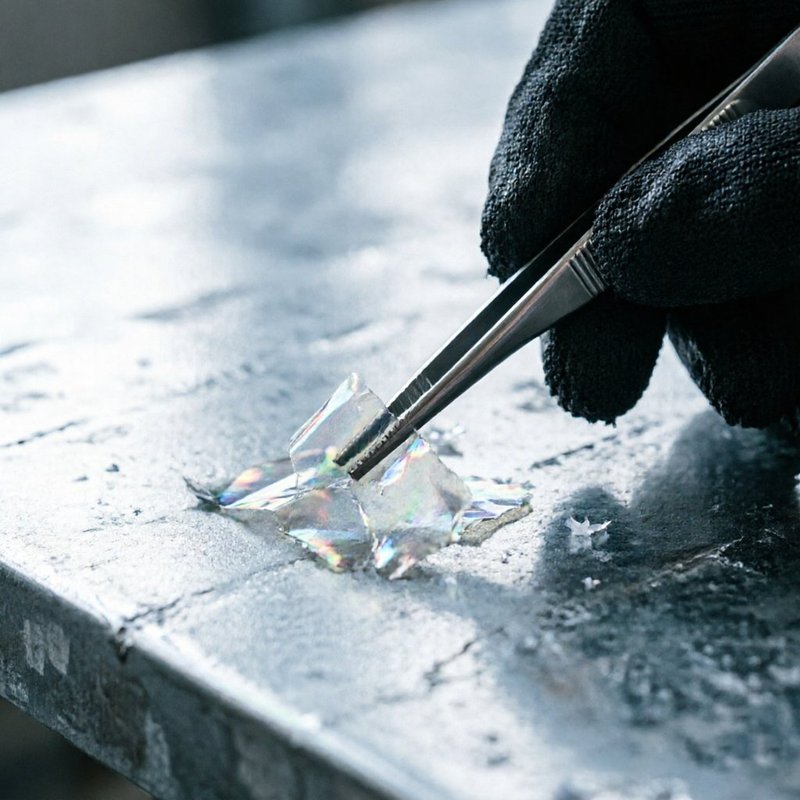
自救指南: 强化钝化后的水洗,建议采用两道流动冷水洗,最后一道用50-60℃的热纯水洗,有助于膜层初步脱水和封闭。烘箱温度必须控制在60-80℃之间,且升温需循序渐进,避免热风直吹工件。调整槽液pH至工艺规范下限。 四、 耐盐雾时间短(抗白锈能力差)工件送检中性盐雾试验(NSS),不到24小时或48小时就冒出白锈,远达不到客户要求。 原因分析:
自救指南: 确保底锌厚度达标(如要求72小时盐雾,底锌至少需8-10μm以上)。严格控制钝化参数,确保成膜厚度适中。对于高耐蚀要求的产品,必须增加硅烷、锆盐或纳米二氧化硅封闭工序。烘干温度严控在70℃左右。 五、 低电流区及盲孔露底发暗复杂形状工件(如深孔螺丝、管件内壁、复杂冲压件)的深凹处或低电流区没有钝化膜,呈现暗灰色甚至露出底材。 原因分析:
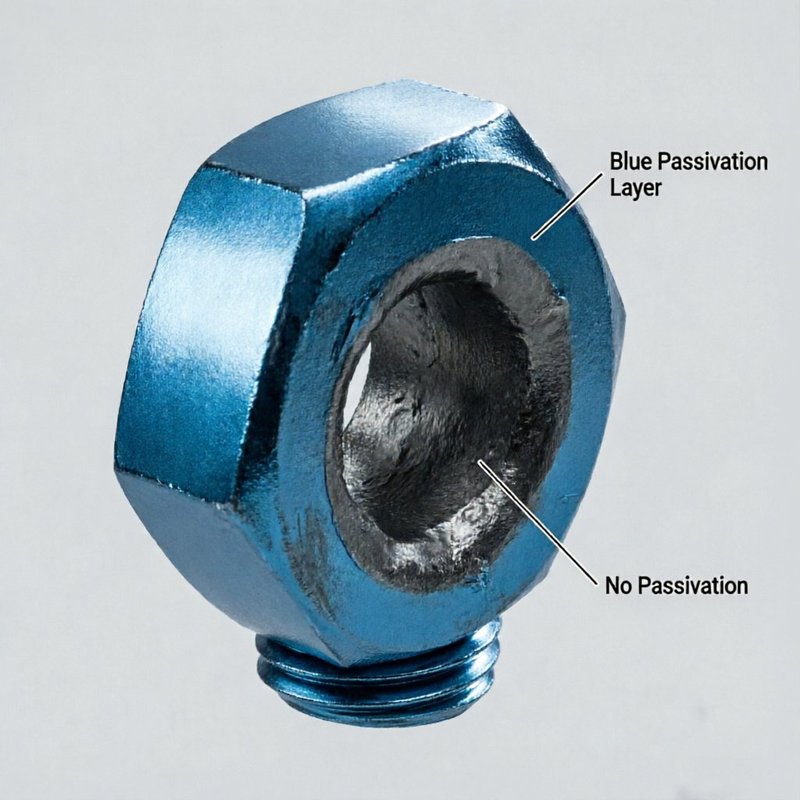
自救指南: 选择深镀能力优异的三价铬钝化剂品牌。适当微调pH至工艺上限。改进挂具设计,确保盲孔朝下或有利于气体排出。在操作时可增加工件在槽内的晃动或采用压缩空气轻微搅拌槽液,消除气体屏蔽。 六、 钝化后表面有水流痕、挂印工件从钝化槽提出后,表面出现条状或滴状的痕迹,影响外观。 原因分析:
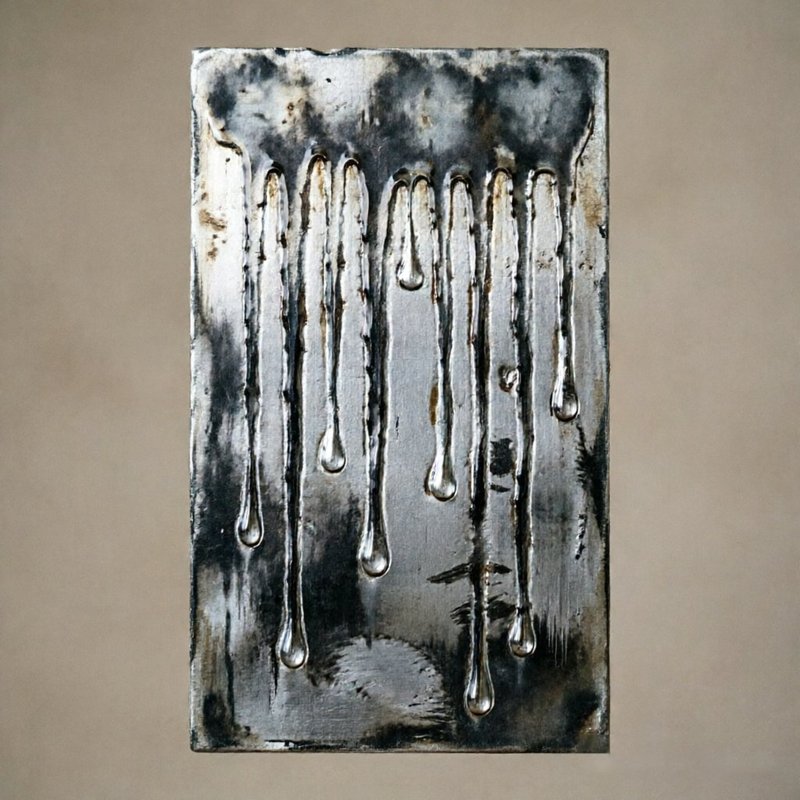
自救指南: 控制出槽速度,缓慢提出。出槽后在空中停留的几秒内,应轻微抖动或倾斜工件,让残液均匀滴落。迅速进入水洗槽,避免长时间暴露在空气中。 七、 槽液寿命短、易浑浊沉淀新配的钝化液用不了多久就发浑,甚至底部出现大量白色或灰绿色沉淀,钝化效果急剧下降。 原因分析:
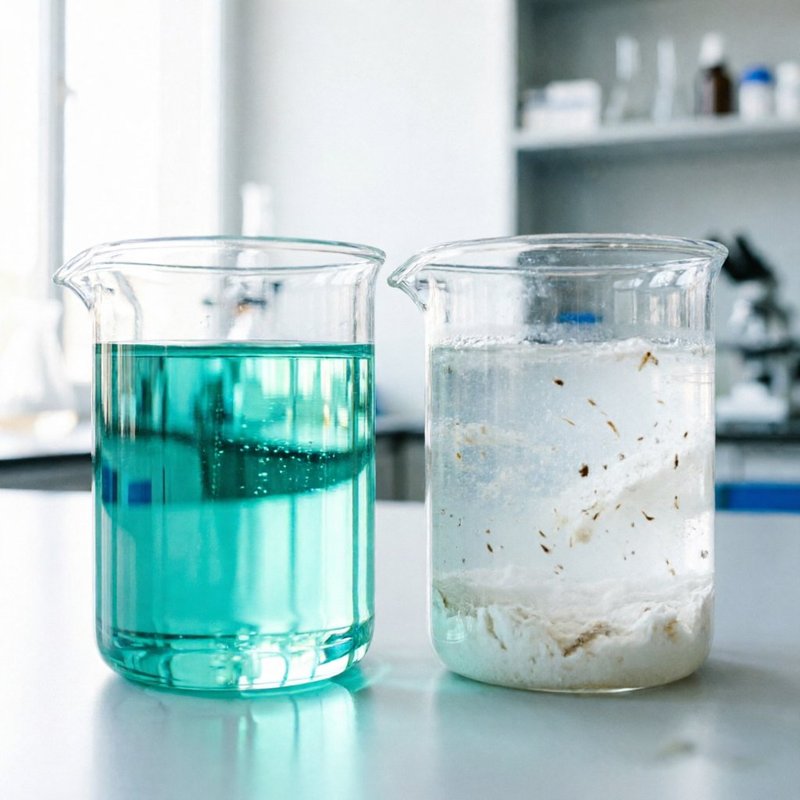
自救指南: 加强前道水洗,减少杂质带入。定期分析槽液成分,及时补充配位剂和主盐。当锌离子浓度过高导致槽液老化时,只能部分或全部更换槽液。日常勤测pH,保持在2.0-2.3的稳定区间。 八、 烘干后变色(发黄或发白)钝化出槽时颜色完美,但经过烘箱烘烤后,颜色发黄或者发白发雾。 原因分析:
自救指南: 将烘箱温度严格设定在60-80℃之间,使用排风烘箱确保温度均匀。缩短钝化时间,减薄膜层。若使用封闭剂,需确认其耐温参数与烘干工艺匹配。 九、 钝化膜表面有颗粒、粗糙工件钝化后表面手感粗糙,甚至能看到微小的颗粒物附着。 原因分析:
自救指南: 开启槽液连续过滤系统,过滤精度建议在5-10微米。清理前道水洗槽,打捞表面浮渣。调整钝化槽pH,必要时补充配位剂,防止胶体析出。 十、 大槽与小槽(或挂镀与滚镀)颜色不一致同样的槽液,在化验室做的小槽打片颜色蓝亮,但在生产线大槽里镀出来的颜色却偏暗或发黄。 原因分析:
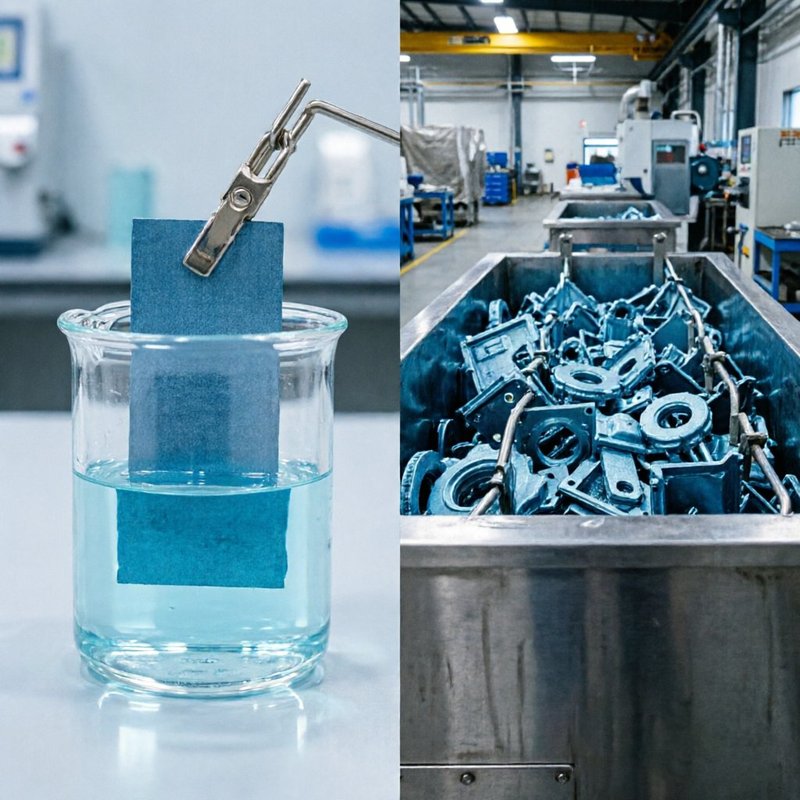
自救指南: 大槽生产时,必须根据实际工件的出槽速度和空中停留时间来倒推钝化浸渍时间。定期使用大槽的实际槽液进行化验室打片验证,而不是单纯依赖小槽新配液的参数。加强大槽的pH实时监控与自动补加系统。 结语:工艺的精髓在于“平衡”三价铬蓝锌钝化工艺看似简单,实则环环相扣。它不像六价铬那样有极强的包容度,它要求的是一种“平衡”——pH的平衡、浓度的平衡、温度的平衡以及时间的平衡。 在日常管理中,车间应当建立严格的槽液日常分析制度,每天记录pH、温度、时间和外观标准板。不要等到工件批量出现问题才去寻找原因,那时往往已经造成了不小的损失。作为现场技术人员,保持对工艺的敬畏心,细心观察每一个细节,才是彻底告别“发黄、发雾、掉膜”的根本之道。 电镀是一门经验科学,更是细节的艺术。希望这份指南能成为您车间排障的得力助手。 声明:此篇为深圳市鸿凯科技实业有限公司原创文章,转载请标明出处链接:http://www.hkkjsy.com/sys-nd/159.html
|