酸铜镀层老起雾?资深工程师揭秘酸铜光亮剂选型与工艺避坑指南深度剖析镀层发雾成因——从前处理油污到光亮剂比例失衡的实战复盘发表时间:2026-07-30 16:01 在五金电镀与印制电路板制造领域,酸性光亮镀铜工艺可以说是整个生产流程的“基石”。无论是装饰性电镀的底层,还是PCB的孔金属化导通,铜层的质量直接决定了最终产品的良品率与可靠性。然而,在日常生产中,不少电镀厂的技术员和操作师傅常常被同一个问题困扰:明明是同一桶药水,为什么昨天的镀层还光亮如镜,今天就突然发雾、发花,甚至出现树枝状条纹? 其实,酸铜工艺的稳定不仅取决于基础的硫酸铜与硫酸配比,更核心的灵魂在于“酸铜光亮剂”的选择与工艺维护。今天,我们就从资深工程师的视角,深度剖析酸铜光亮剂的底层逻辑、操作规范以及常见故障的排查思路,帮助大家在工艺管理中少走弯路,提升生产效率。 一、认知重塑:酸铜光亮剂的“配方密码”很多人认为酸铜光亮剂只是一种简单的化工原料,随便买一家便宜的倒进去就行了。实际上,酸铜光亮剂是一个高度精密的复配系统。目前市面上的酸铜体系,绝大多数还是基于上世纪末发展起来的染料型技术。这种体系的添加剂通常由载体、主光亮剂、平整剂以及染料等四大部分组成。 首先,载体(通常是某些表面活性剂)的作用是降低溶液的表面张力,它能在阴极表面提供一定的润湿作用,防止氢气泡附着从而消除针孔,同时它能将主光亮剂和染料均匀地分散到镀液中。主光亮剂多为含硫的有机化合物,它们在阴极表面吸附,细化铜晶粒,让镀层发出光泽。平整剂的作用则更为精妙,它们往往在高电流密度区吸附更强,从而抑制高区铜的沉积,让低区也能补平。最后,染料(如吩嗪染料、噻嗪染料等)的加入,则让镀层的填平度和整平能力达到新的高度,使得微观凹坑被填平,肉眼看去就像镜面一样。 二、基础液与添加剂的协同:工艺控制的“三大件”很多师傅在遇到电镀不良时,**反应就是补加光亮剂。其实,这种习惯往往适得其反。酸铜光亮剂的作用发挥,是建立在合理的基础镀液之上的。一定要记住基础液的“三大件”:硫酸铜、硫酸和氯离子。 1. 硫酸铜与硫酸的平衡 硫酸铜是提供铜离子的源泉,一般控制在180-220g/L左右。如果硫酸铜过低,镀层容易烧焦;过高则会在冬天结晶析出,影响阳极溶解。硫酸的作用是增加镀液的导电性,通常在50-80g/L,没有它,镀层的覆盖能力会大幅下降。这两者的浓度直接决定了电镀的电流范围上限。 2. 不可忽视的氯离子 千万别小看仅仅几十ppm的氯离子。它是染料型酸铜光亮剂体系中不可或缺的“催化剂”。氯离子能与镀液中的添加剂形成络合物,协同吸附在阴极表面。如果氯离子含量过低(比如低于40ppm),镀层极易出现树枝状的条纹,高区甚至会发生烧焦;但如果过量(超过120ppm),则容易导致阳极钝化,产生一层白色的氯化亚铜膜,槽压升高,镀层发雾起斑。 三、操作规范:决定镀层品质的四大工艺参数选对了光亮剂,配好基础液,接下来就是操作工艺的考验了。下面这四大参数,任何一个失控都可能造成批量报废。 1. 温度控制的边界 传统的酸铜工艺对温度比较敏感,一般推荐在20-28℃之间。如果槽液温度过低,光亮剂吸附过强,虽然出光快,但容易导致镀层内应力变大,脆性增加,严重时会产生起泡;如果温度过高,光亮剂在阴极表面的脱附速度加快,会导致低区发暗、不光亮。尽管目前部分新型光亮剂具有较宽的操作温度范围(15-40℃均可),但仍然建议配备冷冻机进行恒温控制,这样不仅能保证光亮剂性能的稳定发挥,还能有效抑制一价铜的水解反应。 2. 阴极移动与空气搅拌 染料型光亮剂体系往往需要较强的机械搅拌来帮助低电流区获得良好的光亮度和填平度。通常采用阴极移动结合空气搅拌。强烈、均匀的搅拌不仅能赶走工件表面的氢气泡,还能加快镀液传质,让光亮剂的作用更为均匀。但请一定注意,如果使用空气搅拌,气源必须经过油水分离器及过滤棉,严防空压机里的机油混入镀槽,那是造成针孔和发雾的直接元凶。 3. 循环过滤的频率 俗话说“电镀七分在管理”。镀液必须进行连续循环过滤。我们要求过滤泵的流量在一小时内至少能将全槽液体循环过滤四次以上。滤芯精度建议在1-5微米。良好的过滤不仅是为了滤掉机械杂质,更是为了及时带走阴极附近产生的“一价铜粉色粉末”颗粒。同时,要定期检查过滤系统的密封性,防止过滤泵在运转中吸入空气形成微气泡,这些微气泡一旦附着在工件表面,就会形成密集的针孔。 4. “少加勤加”的补加原则 光亮剂在电镀过程中会因为工件带出、电解消耗及分解等原因不断损耗。但大桶大桶地往槽里倒是大忌,这会造成光亮剂各组分比例失调。正确的做法是结合安培小时计,根据实际通电电量来精确补充添加剂,坚持“少加勤加”的原则,保持槽液中各成分比例的动态平衡。
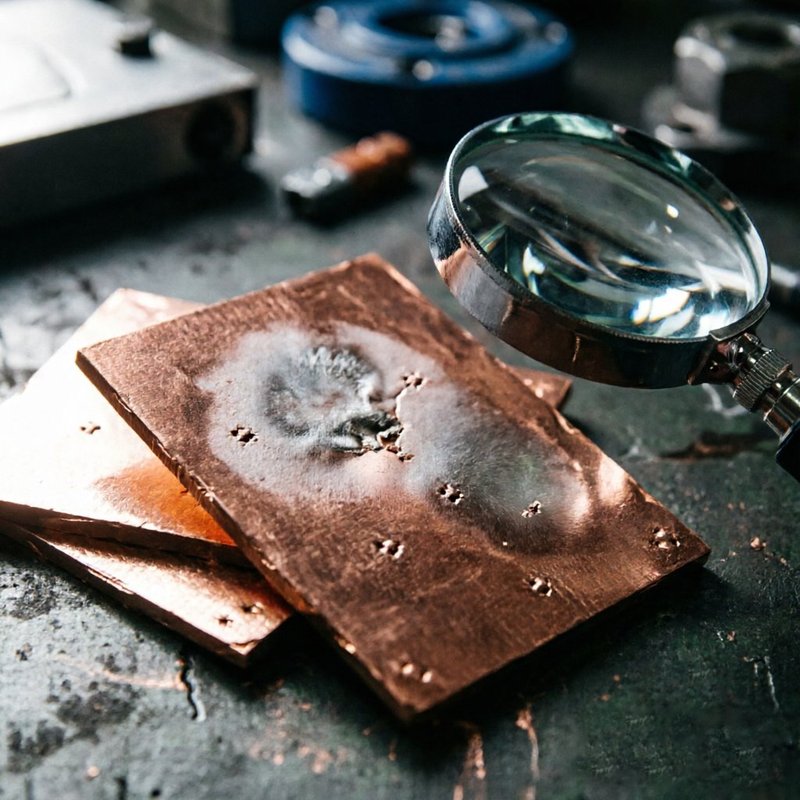
理论说得再多,最终都要在生产线上见真章。作为一名现场工程师,面对报废的工件,必须具备快速排查故障原因的能力。以下几种酸铜最常见的不良,我们逐一击破。 1. 镀层发花或起雾 镀层像蒙了一层白雾,或者呈现出不均匀的花斑。首先要检查的是前处理工序。除油不净会导致镀层局部无法沉积或附着力差,出现发花。如果前处理没问题,往往就是氯离子偏低或者光亮剂比例失调(特别是高位剂过量或低位剂不足)导致。另外,也要检查是否有杂质离子(如铁离子偏高)的污染。 2. 高、中电位区发暗、烧焦或树枝状条纹 这通常是“高区烧焦、低区条纹”的典型组合。如果同时观察到工件边缘烧焦且表面有粗糙的树枝状物,首要怀疑对象就是氯离子含量偏低。氯离子是酸铜槽液的“调控阀”,少了它,有机光亮剂无法均匀吸附。此时应取样化验氯离子含量,按计算量补充盐酸或氯化钠。 3. 电镀凹坑与漏镀 工件表面出现如针尖般大小的凹坑或大面积的漏镀。排查思路要围绕“附着力”和“污染”展开:一是检查沉铜工序,挂具是否导电良好,沉铜水污染是否在板面产生点状漏镀;二是检查图形转移工序,显影是否有残膜;三是检查槽液本身是否被油污或有机杂质严重污染,导致润湿不良。此外,如果搅拌太弱,氢气泡滞留也会形成针孔状的凹坑。 4. 镀层结合力差,起皮起泡 这是非常致命的缺陷。成因往往不在光亮剂本身,而在于工艺操作的衔接上。例如:酸活化浓度不够或时间太短;酸活化后水洗不及时导致工件在空气中氧化;或者工件在进入酸铜槽前,表面被设备风刀上的油污、粉尘污染。日常管控要加强各工序的响应速度,加强水洗清洁度。 五、设备环保与趋势:新型酸铜光亮剂的发展方向随着国家对环保的要求日益严格以及制造成本的不断攀升,传统的高污染、高消耗工艺已不再适用。 1. 对设备的耐腐蚀要求 往往容易被忽视的是,酸性体系的光亮剂药水对处理设备具有较强的腐蚀性要求。由于酸铜液中含有大量的硫酸及重金属离子,槽体必须配备耐酸衬里(如PP或PVC材质),管道、泵体也需要使用耐酸塑料或不锈钢材质内衬。否则一旦设备发生腐蚀泄漏,不仅会导致停工停产,造成高昂的设备更换费用,其产生的酸性废液还会引发严重的环保问题。 2. 废水处理与环保考量 传统硫酸型酸洗抛光工艺,往往产生大量含有重金属、强酸及氮氧化物的废气废水,不仅处理成本极其高昂,而且对现场操作工人的健康危害极大。目前的研发趋势正在向环保型酸铜光亮剂转型。许多厂家开始采用以杂环化合物等合成的环保型光亮添加剂。同时,许多新型光亮剂组件已经符合RoHS标准,不仅能减少停产清洗次数,提升生产效率,还能显著降低废水中重金属及有毒络合物的浓度,减轻后续废水处理设施的压力。 3. 新型工艺的技术革新 新一代高光亮酸洗抛光添加剂已经在某些高要求领域表现出优异的性能。这类光亮剂适用于紫铜、黄铜、磷铜等多种合金的表面光亮处理,经其处理产出的产品能获得远高于传统数倍的光亮效果,紫铜几乎可达镜面级别,黄铜也可呈现如黄金般的光泽。更重要的是,这类新型环保光亮剂不含硝酸,反应过程温和,不会对薄壁铜件等敏感部件造成过度腐蚀。虽然其初期采购成本略高,但从药液寿命、废液处理难度及最终成品的优良率综合来看,整体应用效益远超传统工艺。 结语说到底,电镀不仅是一门科学,更是一门手艺。酸铜光亮剂的选型与工艺管控,绝非一朝一夕之功。只有在充分理解了光亮剂各组分作用机理的基础之上,规范日常操作,严格把控基础液成分,才能让药水发挥出优异的性能。 面对生产中各种棘手的故障,莫慌张,从源头到工艺,一步步排查,总能找到症结所在。随着环保法规的推进和新型添加剂的研发,选用高效、环保、符合标准的新型光亮剂已经成为大势所趋。希望今天分享的这套选型与避坑指南,能帮助各位同行在打造高光泽、高致密铜层的道路上更加得心应手。 声明:此篇为深圳市鸿凯科技实业有限公司原创文章,转载请标明出处链接:http://www.hkkjsy.com/sys-nd/161.html
|

 四、深入解析:常见镀层缺陷的成因与排查思路