别再迷信进口酸铜添加剂!国产滚镀“平替”方案如何实现降本30%且性能不缩水?——从核心技术突破到产线实测验证,揭秘30%综合降本的真实路径发表时间:2026-07-31 10:27 在当下的电镀加工行业,尤其是针对五金标准件、汽车配件、电子接插件等微小零件的表面处理中,滚镀酸铜工艺占据着举足轻重的地位。然而,在与众多电镀厂车间主任和厂长的交流中,我们发现一个普遍现象:尽管国产电镀原材料技术已经突飞猛进,但不少企业在滚镀酸铜添加剂的选择上,依然对进口品牌抱有某种“执念”。他们宁愿承担高昂的采购成本和漫长的物流周期,也不敢轻易尝试国产替代方案。 这种谨慎可以理解,毕竟滚镀工况复杂,一旦添加剂出问题,导致的批量返工损失远超药剂本身的价值。但时代的齿轮在转动,随着内卷加剧、加工费透明化,利润空间被极度压缩。如果依然盲目迷信进口添加剂,不进行成本优化,企业无异于在温水煮青蛙。今天,我们就从技术底层逻辑和实际生产应用出发,深度剖析国产滚镀酸铜“平替”方案,看看它是如何在保证性能不缩水的前提下,帮助企业实现30%降本目标的。
一、 进口酸铜添加剂的“光环”与滚镀工艺的“隐痛”要讲清楚国产替代的逻辑,首先得明白滚镀酸铜到底难在哪里。很多电镀老法师都知道,挂镀酸铜只要槽液稳定,添加剂配比得当,很容易出高光亮、高平整的镜面镀层。但到了滚镀这里,情况就完全变了。 滚镀的工件是在滚筒内不断翻滚的,这就带来了三个致命的工艺痛点: **是电流分布极度不均。滚筒外层的零件直接面对阳极,电流密度极高,极易烧焦;而滚筒内部的零件处于屏蔽状态,电流密度极低,容易出现漏镀或低区发暗。 第二是**“双极性”现象**。零件在翻滚过程中,瞬间脱离阴极导电接触,在电场中会形成一端做阳极、一端做阴极的瞬间状态。这不仅会导致零件局部溶解产生“铜粉”,还容易造成镀层结合力不良、起泡脱皮。 第三是槽液升温快。滚镀的电流密度大,装载量高,槽液温度控制困难。温度一高,添加剂的消耗量呈指数级上升,分解产物迅速积累,导致镀层发雾、脆性增加。 过去,进口品牌正是凭借其在载体、主光亮剂和整平剂复配技术上的深厚积累,较好地平衡了这些矛盾,树立了“稳定、走位好”的光环。但光环背后,是高昂的溢价。进口添加剂不仅单价高,且在高温滚镀工况下消耗量巨大,加上近年来国际物流和原材料成本的波动,使得企业的药剂成本居高不下。更让企业头疼的是,遇到技术异常时,进口品牌的技术支持往往响应较慢,无法**时间到现场解决。
二、 国产技术的突围:从“逆向模仿”到“正向研发”早些年,国产酸铜添加剂确实走过一段弯路,主要靠逆向工程拆解进口产品的成分,导致配方僵化,只学到了“形”没学到“神”。在挂镀上还能勉强应付,一到恶劣的滚镀工况就原形毕露,不是消耗量大得惊人,就是容易产生镀层起泡。 但如今的头部国产添加剂厂商,早已脱离了简单的模仿阶段。他们依托强大的本土有机合成能力和电化学表征技术,针对滚镀痛点进行了正向研发。 1. 载体技术的革新:拓宽电流密度范围 国产优质平替方案中,载体不再使用单一的聚醚类化合物,而是采用了经过改性的嵌段共聚物。这种新型载体在滚筒内的高电流区能形成极强的吸附层,有效抑制铜离子的快速沉积,防止烧焦;同时在低电流区又能迅速脱附,保证铜离子能深入零件死角。这种“动态平衡”极大地提升了滚镀的走位能力,即便是形状复杂的工件,也能实现全光亮覆盖。 2. 主光亮剂与整平剂的协同:抗双极性与低应力 针对滚镀中频发的双极性起泡问题,国产配方通过引入特定的含硫杂环衍生物,调整了主光亮剂的吸附电位,使得在瞬间电流反转时,镀层不易产生剥离。同时,采用低染料或无染料整平技术,减少了有机杂质在槽液中的积累速度,降低了镀层的内应力,使得滚镀出来的铜层不仅光亮,而且韧性**,后续加工不易开裂。 3. 润湿体系的优化:抗麻点与排铜粉 滚镀中的铜粉和麻点是顽疾。国产添加剂在润湿剂上做足了文章,复配了高效的低泡表面活性剂。这种润湿剂能显著降低镀液的表面张力,不仅让滚筒内产生的氢气泡和微小铜粉难以附着在零件表面,还能通过快速循环过滤将其带出槽液,从而保证了镀层的致密性和表面洁净度。
三、 算一笔明白账:30%的降本从何而来?说到底,企业关注平替,核心还是关注成本。但电镀行业的成本不能只看每升单价,而要看综合使用成本。国产滚镀酸铜方案能实现30%的降本,并非简单的价格战,而是通过技术迭代降低了全生命周期的使用成本。 1. 千安时消耗量的实质性下降 进口添加剂为了维持滚镀的光亮度,往往需要较高的补加量。而国产优化配方由于载体和主光亮剂的协同效率更高,其千安时(KA·h)的消耗量通常比进口产品低15%-20%。这意味着在同样的产量下,企业每天添加的添加剂总量减少了,直接材料成本随之下降。 2. 大处理周期的延长 滚镀槽液升温快,添加剂分解产物多,通常每隔两三个月就需要进行一次双氧水+活性炭的大处理。大处理不仅耗费工时和材料,停产期间造成的产能损失更是隐形成本。国产无染料或低染料配方的应用,使得分解产物大幅减少,槽液耐老化能力显著提升。很多工厂在切换国产方案后,大处理周期从2个月延长到了4个月甚至半年,这其中的产能释放和人工节省是相当可观的。 3. 返工率的降低 由于国产添加剂在低区走位和抗双极性上的优化,滚镀过程中的漏镀、发暗、起泡等不良现象大幅减少。以一家月产300吨标准件的中型电镀厂为例,若返工率降低2%,每月节省的返工电费、人工费和物料损耗就远超添加剂本身的差价。 4. 响应速度与隐性成本 本土化的技术支持团队可以在2小时内抵达现场,针对槽液异常提供快速调整方案。这种“保姆式”的技术服务,避免了因等待进口品牌技术支持而导致的长时间停线,这种隐形成本的节约往往是企业最容易忽视的。
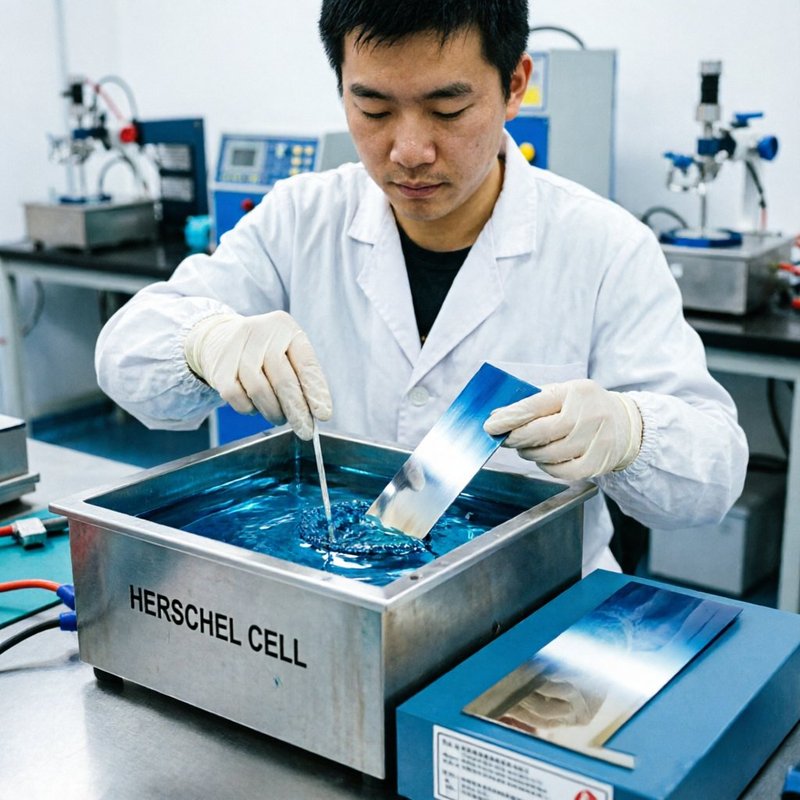
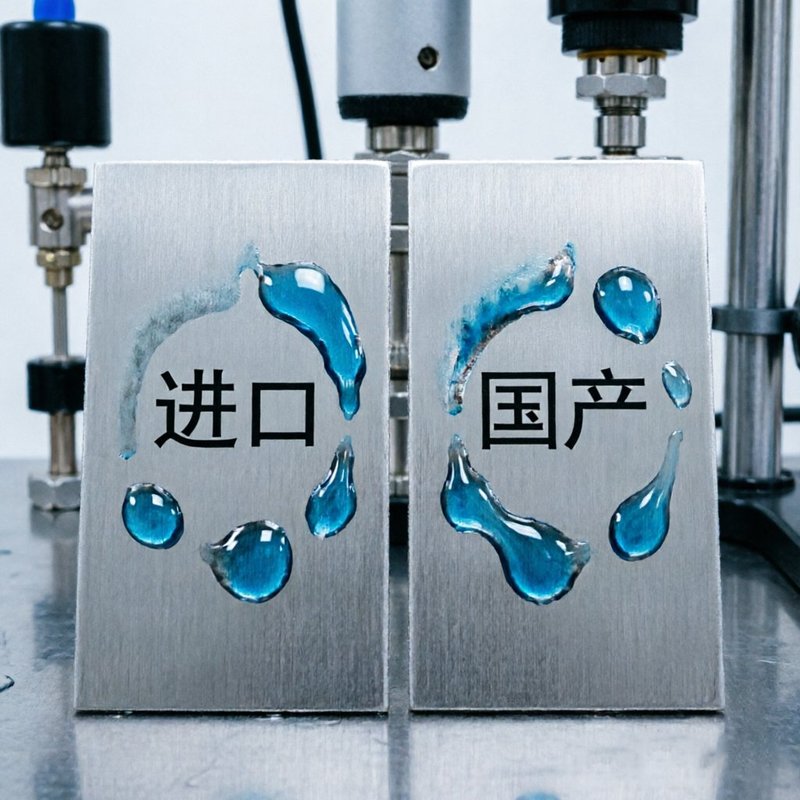
四、 性能不缩水的底气:关键指标实测对比口说无凭,国产平替方案是否真的能打,必须拿到产线上去验证。我们在多家企业的滚镀产线上进行了长达半年的跟踪对比,核心指标表现如下: 1. 赫尔槽走位测试 在相同的温度(25℃)、电流(1A)和时间(10分钟)下,对比进口与国产添加剂的赫尔槽样片。结果显示,国产方案在低区(0-5A/dm²)的覆盖能力与进口品牌持平,甚至部分高配国产配方在极低电流区(0-1A/dm²)仍能保持半光亮,没有明显的漏镀分界线。在高区(10A/dm²以上),两者均无烧焦现象,但国产样片的整平性略显细腻。 2. 镀层韧性测试(弯曲法) 将滚镀后的薄铁片工件弯折180度,观察镀层是否起皮或开裂。测试表明,使用国产添加剂的镀层在剧烈形变下依然与基体结合牢固,未出现剥离现象。这得益于其配方中严格控制了主光亮剂的夹杂量,保证了铜层的低应力状态。 3. 沉积速率测试 通过测厚仪对比相同通电时间下的镀层厚度。由于国产添加剂的导电盐配比优化,且对阳极磷铜球的溶解有良好的促进作用,其沉积速率不仅没有下降,反而比原进口体系提升了约5%-8%。这意味着在要求一定厚度的产品上,可以缩短电镀时间,进一步提高产能。 4. 耐盐雾及老化测试 对于打底用的酸铜层,其致密度直接影响后续镀镍铬的耐腐蚀性。中性盐雾测试结果显示,采用国产平替方案的工件,其耐盐雾时长与进口体系基本一致,均能满足行业标准要求,部分甚至因镀层孔隙率更低而表现更优。
五、 选型与切换的实战避坑指南虽然国产平替方案优势明显,但电镀厂的槽液体系是一个复杂的生态,切换添加剂绝不是把旧药抽干、倒进新药那么简单。如果操作不当,很容易引发“水土不服”。以下是我们在协助企业切换过程中总结的实战经验: 1. 谨慎选型,拒绝“万金油” 不要轻信那些宣称“完全1:1替代某进口型号”的厂家。每家工厂的基材材质、前处理工艺、滚筒转速、槽液温度控制都不尽相同。选择国产供应商时,一定要要求对方先取现场槽液进行打片试验,甚至做小槽模拟滚镀测试,针对现场工况微调配方后再做决定。 2. 过渡期的“混用”策略 不建议一次性清空槽液。可以采用逐步过渡的方式,在原进口槽液中按比例补加国产添加剂。通常建议先按30%的比例替换,观察3-5天,若镀层外观、走位无异常,再逐步提高至50%、80%直至完全替换。这种软着陆方式能**程度降低槽液失衡的风险。 3. 氯离子的重新标定 不同品牌的添加剂对氯离子的敏感度不同。进口体系可能要求氯离子在60-80ppm,而国产平替方案可能**点在40-60ppm。切换时,务必重新化验氯离子含量,并配合供应商进行梯度测试,找到新体系的**氯离子平衡点,否则极易出现低区发雾或阳极钝化。 4. 阳极与过滤的配合 切换初期,由于极化特性的微调,阳极磷铜球可能会出现溶解形态的变化。建议加强槽液过滤,及时清理阳极袋内的铜粉和阳极泥,防止颗粒物在滚筒内摩擦造成零件粗糙。
六、 结语:理性看待国产替代,拥抱产业升级电镀行业的竞争,早已从单纯的“拼产量”进化到了“拼成本控制”与“拼品质稳定”的双重博弈。滚镀酸铜添加剂作为核心耗材,其选择直接关系到企业的利润生命线。 从“迷信进口”到“接受国产平替”,不仅是成本的考量,更是对国内电镀材料技术进步的认可。如今的国产头部品牌,已经具备了与国际大牌在同一擂台上比拼硬实力的底气。通过正向研发的技术突破、全生命周期的成本优化以及贴身的本土化技术服务,国产滚镀酸铜“平替”方案完全有能力在保证性能不缩水的前提下,为企业撕开30%的降本空间。 当然,平替不是盲替,而是一场基于科学验证和精细化管理的技术升级。对于仍在成本泥潭中挣扎的电镀企业而言,是时候放下偏见,给国产方案一个验证的机会了。毕竟,在这个微利时代,省下的每一分钱,都是实打实的净利润。
声明:此篇为深圳市鸿凯科技实业有限公司原创文章,转载请标明出处链接:http://www.hkkjsy.com/sys-nd/162.html
|