直击镀层发雾、不耐蚀痛点!揭秘高浊点耐高温酸性镀锌中间体,让镀件一出厂就被抢空!掌握这3大核心配方技术,轻松搞定夏季高温槽液与耐蚀考验发表时间:2026-07-31 15:22 做电镀这行的老铁们,最近的订单是不是一个接一个?特别是汽车配件、五金件这些量大面广的活儿,车间机器几乎没停过。但订单多是好事,烦恼也跟着来了。一到夏天,车间温度直逼四十度,镀液温度跟着往上窜。这时候,原来好好的酸性镀锌生产线,突然就开始不老实了。 镀件刚出槽看着还行,用水一洗,表面立马蒙上一层白雾。拿去做盐雾测试,本来要求72小时不生锈,结果24小时不到就有了红锈。客户验收不达标,直接退单。你看着满池子的镀液,钱投进去了,材料用了,最后却砸在手里。话说回来,这锅到底该谁背?其实,问题就出在你用的镀锌载体和中间体扛不住高温。
一、发雾不耐蚀的真相:传统载体“罢工”了遇到镀层发雾,很多师傅的**反应是补加光亮剂,或者调调pH值。其实这治标不治本。你仔细想,咱们在酸性镀锌里用的传统载体,很多都是非离子型表面活性剂。这类东西有个毛病,温度一高,它在溶液里的溶解度就往下掉。专业点说,这叫“浊点”。 一旦镀液温度超过了载体的浊点,载体就会从溶液里析出来。这就好比煮肉汤,火一大,表面就浮起一层油沫子。载体析出后,镀液变得浑浊,主光剂没了载体的帮忙,根本没法好好分散在工件表面。沉积出来的锌层,结晶粗糙、疏松,孔隙率大得惊人。这种满是微孔的镀层,怎么能防住盐雾的侵蚀?自然是一测就锈。
二、破局关键:高浊点耐高温酸性镀锌中间体既然老办法不行,那就得换新武器。现在行业内解决高温发雾的通用方案,就是引入高浊点耐高温的酸性镀锌中间体。这类中间体不是啥神秘药剂,它本质上是一种无浊点的阴离子表面活性剂。别看名字拗口,作用可实在得很。 它在广泛的pH范围内都有抗水解的性能。就是说,不管你槽液怎么波动,它都不容易分解失效。把它跟传统的非离子型表面活性剂结合使用,能直接把整个体系的浊点拉上去4。浊点高了,哪怕镀液烧到50度,载体依然稳稳当当地待在溶液里,不析出、不分层。镀液清澈了,主光剂能正常工作,沉积出来的镀层自然光亮致密。
三、细节见真章:物理脱色工艺带来的稳定性市面上卖中间体的厂家不少,但质量参差不齐。真正好用的高浊点中间体,在生产工艺上是有讲究的。咱得提一嘴它的脱色工艺。有些小厂为了省事,用化学法脱色,这容易破坏有效成分,导致批次不稳定。 而优质的高浊点镀锌中间体,采用的是高压法生产,脱色环节走的是物理路线4。物理法脱色**程度保护了有效成分的活性。这么生产出来的中间体,颜色浅,批次间的差异极小。各位电镀厂老板都知道,最怕的就是这批买来的添加剂好用,下批买了同样的型号却出问题。物理脱色工艺就解决了这个痛点,耐消耗性强,整平性也格外突出,放进槽里用个把月,性能依然坚挺。
四、强强联合:与非离子表面活性剂的“黄金搭档”光有中间体还不够,配方怎么搭很重要。前面提过,这种阴离子表面活性剂在电镀工艺中是一种优秀的净化剂,特别是在酸性镀锌中作为磺酸盐使用。抗水解是它的强项,但要让走位和匀镀力达到**,它得和非离子型表面活性剂搭配着用。 这套组合拳打下来,效果直接拉满。一是镀液的匀镀力大幅改善,复杂形状的零件,死角也能镀上均匀的锌层。二是抗杂质能力变强,铁杂质积累到一定程度,镀层也不容易发暗。三是在高温环境下,沉积的镀层依然保持光亮,耐蚀性直接好上一个档次。你仔细品,这不正是咱们苦苦追寻的稳定生产状态吗?
五、实战工艺参数分享:照着调不翻车光说理论不接地气,咱上点干货。这种高浊点耐高温中间体在实际生产中,到底怎么配比才合适?结合一线电镀厂的生产数据,给大家分享一个参考配方和操作范围,大家可以拿去和自家槽液对比一下。
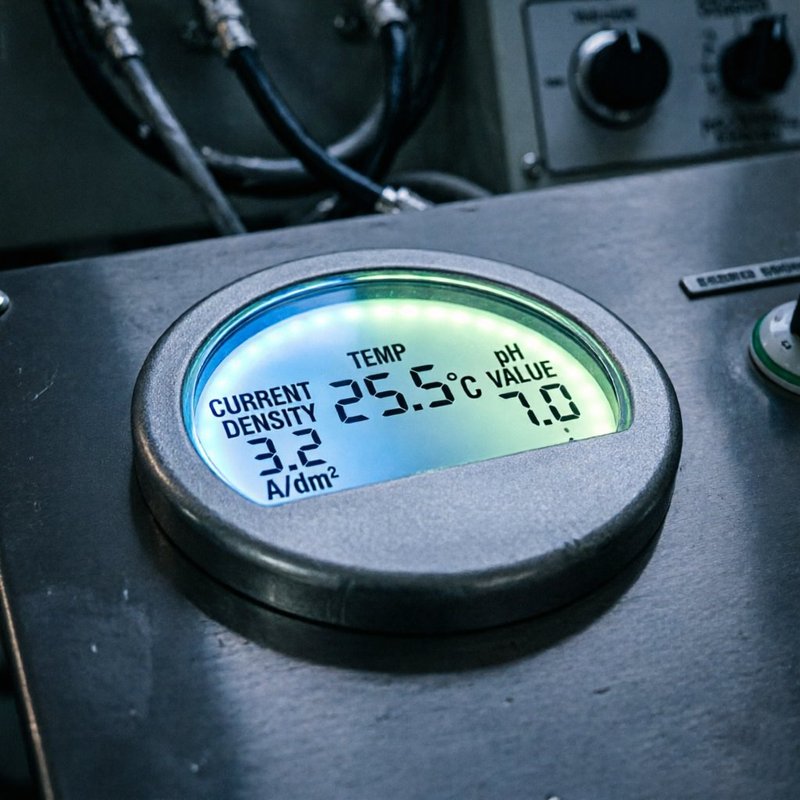
1. 基础槽液配方推荐2. 操作条件管控
六、算笔经济账:为什么好镀件一发就“空”?老板们最关心的还是成本。用了这种高质量中间体,单看每公斤添加剂的采购成本,可能比普通货色略高那么一点点。但你拉开时间轴算大账,这钱花得太值了。 **笔账是废品率。以前一到夏天,返工率动辄10%以上。工人要退镀、重新打磨、再上挂具,人工费、药水费全搭进去。换了好中间体,出槽就亮,一次性合格率能稳在98%以上。 第二笔账是添加剂消耗。非离子载体高温析出,析出的就是白花花的银子。高浊点中间体不析出,带出损耗小,平时补加量自然就降下来了。 第三笔账是口碑溢价。你的镀件能扛200小时盐雾,别人的扛不过72小时。同样的货,客户肯定优先拿你的。甚至进价稍微高几分,客户也愿意要。这也就是为什么有些厂的镀件一出厂就被装车拉走的根本原因。供不应求的背后,是实打实的质量底气。
七、日常维护避坑指南:用好料也别瞎折腾选对了药水,不代表万事大吉。这年头,再好的跑车也得保养。高浊点中间体虽然稳定,但日常维护跟不上,照样会出幺蛾子。 不要乱调pH值。 发现槽液pH偏了,别直接拿浓盐酸往里倒。局部酸度太高会破坏表面活性剂的胶团结构。一定要稀释后,在搅拌的情况下缓慢补充。 管好你的阳极。 酸性镀锌用的是可溶性锌阳极。阳极电流效率高,溶解快。如果不勤掏阳极,泥渣掉进槽液里,再好的中间体也过滤不干净。建议每周清洗一次阳极袋,每月用双氧水处理一次槽液杂质。 注意镀前处理。 工件除油不干净,带着油污进槽,会把有机污染物带进去。这会让中间体和主光剂的消耗量成倍增加。前处理这一步省事,后道工序全是坑。
八、写在最后:升级工艺顺应大环境 现在的电镀行业,准入门槛越来越高,环保查得严,客户要求越来越苛刻。那种靠低质低价抢市场的路子已经走不通了。要想在这个行业长久立足,拼的就是工艺细节。 引入并应用高浊点耐高温酸性镀锌中间体,看似只是换了一种添加剂,实际上是帮你把产品的下限兜住了。别人车间高温停工发愁的时候,你的产线依然跑得飞起,出来的件亮得能当镜子。这种降维打击的优势,才是真正的护城河。别再犹豫了,赶紧对照自家工艺自查,该升级就升级。把质量做硬了,订单自然会排队找上门来。
声明:此篇为深圳市鸿凯科技实业有限公司原创文章,转载请标明出处链接:http://www.hkkjsy.com/sys-nd/164.html
|